Mõõtmine on teatavasti mingi füüsikalise suuruse konkreetse väärtuse võrdlemine sama suuruse teise, mõõtühikuks võetud väärtusega. Võrdlemise protseduur toimub aga alati olukorras, kus mõjuvad erinevad välised tegurid. Mõned neist välistest mõjuteguritest võivad olla juhusliku iseloomuga ja mõned süstemaatilised ehk mõõteväärtust kindlas suunas mõjutavad. Kui me näiteks soovime mõõta, kui kõrgele üles põrkab tagasi mingilt kindlalt kõrguselt vertikaalselt kukkuma lastud lauatennisepall, siis sõltub mõõtetulemus kindlasti sellest, millise osaga pall vastu horisontaalset jäika aluspinda põrkab. Pingpongipallid valmistatakse enamasti kahe pallipoole kokkusulatamise teel, pallikeste omadused liitekohas ja väljaspool seda on erinevad. Me ei suuda prognoosida palli asendit põrkehetkel, mistõttu see asend on mõõteväärtuse juhuslik mõjur.
|
|
|---|---|
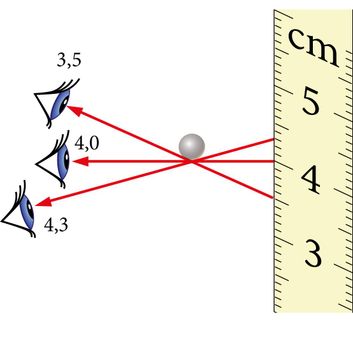
| Parallaktilise mõõtevea tekkimisest. | Parallaktilise mõõtevea tekkimisest. |
Vertikaalselt mõõtjoonlaualt palli kõige ülemise asendi kõrgust lugev katsetaja peab lugemi fikseerimisel vaatama joonlauda horisontaalselt ehk risti joonlaua endaga. Selleks peab lugemit võttev katsetaja kas kummardudes või mingile täiendavale alusele ronides muutma oma pea asukohta. Kui ta seda ei tee ning vaatab joonlauda kogu aeg näiteks kõrgemalt kui vaja, siis ta fikseerib tõusu kõrguse lugemi, mis on tegelikust väärtusest süstemaatiliselt veidi väiksem. Kasutades veidi etteruttavalt mõõtevea mõistet (vt allpool), olgu märgitud, et mõõteviga, mis tekib juhul, kui mõõtja vaatesuund ei ole risti kasutatava skaalaga, nimetatakse parallaktiliseks mõõteveaks.
Üks mõõtmiste täpsust piirav tegur on mõõtühiku enda pikkus. Kui me kasutame lauatennisepalli tagasipõrke kõrguse määramisel mõõtjoonlauda, millele on kantud kriipsud iga sentimeetri tagant, siis on mõõtühikuks 1 cm. Sentimeetri murdosi me mõõteväärtuses enam usaldusväärselt kajastada ei suuda. Lisaks võivad paljud mõõtmise täpsust piiravad tegurid olla meile ka täiesti tundmatud.
Kõike seda arvestades oleme sunnitud nentima, et absoluutselt täpne mõõtmine pole põhimõtteliselt võimalik. Järelikult on üldjuhul väga oluline lisaks mõõteväärtuse saamisele hinnata ka mõõtmise täpsust.
Tähistame mingi konkreetse suuruse (näiteks koolilaua pikkuse) mõõtmisel saadud mõõteväärtuse tähega . Kuna absoluutselt täpne mõõtmine pole põhimõtteliselt võimalik, siis see väärtus üpris kindlasti erineb mõõtesuuruse tõelisest väärtusest . Mõõteväärtuse ja suuruse tõelise väärtuse vahet nimetatakse mõõteveaks. Suuruse mõõteviga tähistatakse enamasti sümboliga (loe: väike delta x):
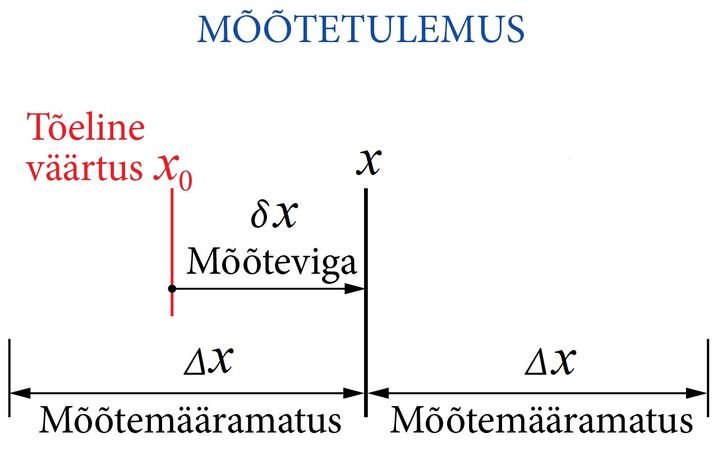
Mida väiksem on mõõteviga, seda täpsema mõõtmisega on tegemist. Paraku me ei tea ega saagi kunagi teada mõõdetava suuruse tõelist väärtust . Seetõttu ei saa me ka kunagi teada konkreetsel mõõtmisel tehtavat mõõteviga .
Mõõteviga on vähemasti osaliselt juhuslik suurus. Iga järgmise mõõtmise tulemus võib eelmisest veidi erineda. Seega kaasneb mõõtmisega alati teatav teadmatus ehk määramatus. Mõõtesuuruse tõeline väärtus ja konkreetne mõõteviga jäävad meile küll teadmatuks, kuid me saame mingi tõenäosusega hinnata, milline on kõige suurem võimalik mõõteviga. Me saame anda tõenäosusliku hinnangu väärtuste vahemiku kohta, milles mõõtesuuruse tõeline väärtus asub. Seda mõõtesuuruse väärtuste vahemikku, millesse suuruse tõeline väärtus piisavalt suure tõenäosusega jääb, kirjeldab mõõtemääramatus.
Suuruse mõõtemääramatus (ingl uncertainty) on suurus, mis kuulub mõõtetulemuse juurde ja iseloomustab tõenäosuslikult mõõtesuuruse võimalike väärtuste vahemikku. Mõõtemääramatusel on mitmeid tähistusviise. Kui räägitakse mõõtemääramatusest kõige üldisemas tähenduses, siis kasutatakse enamasti tähist (loe: delta x). Niisiis, mõõtemääramatus on mõõtevea suurim lubatav väärtus. Mõõtetulemus x ei tohiks mõõtesuuruse tõelisest väärtusest erineda rohkem kui mõõtemääramatuse võrra. See tähendab, et suuruse tõeline väärtus jääb väärtuste ja vahele. Matemaatiliselt väljendab seda võrratus
Paraku pidime eelmises lõigus kasutama tingivat kõneviisi (ei tohiks). Nimelt ei ole mitte ükski tõenäosuslik väide ju kunagi sajaprotsendiliselt kindel. Tõenäosust selleks, et mitte ükski mõõteviga ei ületa konkreetset mõõtemääramatuse väärtust, nimetatakse mõõtemääramatuse usaldatavuseks või ka usaldusnivooks. Kui me soovime, et mõõtemääramatusega antav suurima mõõtevea hinnang oleks kindlasti tõene (et usaldatavus oleks 100%), siis peame kasutama väga suurt väärtust. Siis aga muutuks mõõtetulemus ise üpris mõttetuks. Näiteks klaasilõikajal on vähe kasu teadmisest, et aknaava kõrgus jääb 50 ja 150 sentimeetri vahele. On ilmne, et mõõtjal tuleb leida mõistlik kompromiss kahe vastandliku soovi vahel: tõsta usaldatavust ja vähendada mõõtemääramatust.
|
|
|---|---|
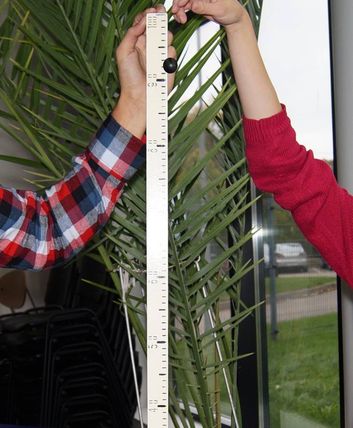
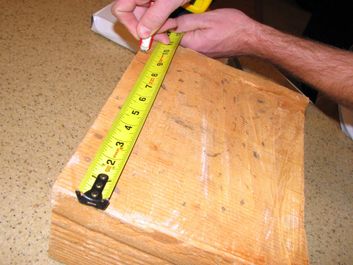
| Kui joonlauale on kantud kriipsud iga sentimeetri tagant, siis millimeetreid sellega mõõta ei õnnestu. | Iga mõõteriistaga käib kaasas mõõteriista täpsust kirjeldav juhis. |
|
|
|---|---|
| Selline mõõtemääramatus on arvatavasti väga suure usaldatavusega, aga kas ka väga väärtuslik? | Selleks, et ehitada raamaturiiulit, pole vaja teada riiulilaua pikkust mikromeetri (10-6 m) täpsusega. Enam-vähem sirge riiuli jaoks piisab, kui mõõdulindil on millimeeterjaotis. |
Mõõtemääramatus esitatakse tavaliselt usaldatavusega kas 68% või 95%. Eeldades usaldatavust 95%, pannakse mõõtetulemus tavaliselt kirja koos mõõtemääramatusega kujul
.Näiteks on korrektne pliiatsi pikkuse mõõtmise tulemus esitatav kujul
See tähendab, et konkreetse pliiatsi tõeline pikkus jääb 139 mm ja 143 mm vahele tõenäosusega (usaldatavusega) 95%. Kui tegemist on mingi muu usaldatavusega, siis peab selle mõõtetulemuse taga eraldi ära märkima.
Usaldatav mõõtetulemus tuleb alati esitada koos mõõtemääramatusega. Mõõtemääramatuse hindamiseks on erinevaid meetodeid, kuid üldjoontes eksisteerib kaks põhilist hinnangu tüüpi. Need on A-tüüpi ja B-tüüpi hinnangud, mida sageli nimetatakse ka A-tüüpi ja B-tüüpi mõõtemääramatusteks.
Kui me kordusmõõtmisi tehes saame kogu aeg veidi erinevaid tulemusi, nii et iga konkreetne mõõteväärtus varem saadutega üldjuhul kokku ei lange, siis peame andma mõõtemääramatusele A-tüüpi hinnangu. A-tüüpi mõõtemääramatus on põhjustatud juhuslikest mõjuritest ja see leitakse kordusmõõtmiste tulemustest matemaatilise statistika meetoditega. A-tüüpi määramatust saab mõõtmiste arvu suurendamisega vähendada.
Matemaatilise statistika teooria kinnitab, et juhusliku mõõteveaga suuruse mõõtmisel on tulemuse parimaks hinnanguks paljude mõõtmistulemuste aritmeetiline keskmine. Selle saamiseks liidetakse kõik mõõtmistulemused kokku ja jagatakse mõõtmiste arvuga.
Mõõtemääramatuse hindamiseks sobib tulemuste hajumist keskväärtuse ümber iseloomustav statistiline suurus, mis kannab nimetust standardhälve.
Kui kordusmõõtmised annavad alati sama tulemuse, siis ei saa mõõtemääramatust hinnata kordusmõõtmisi tehes. Sellisel juhul peame andma mõõtemääramatusele B-tüüpi hinnangu. Sageli öeldakse ka, et tegemist on B-tüüpi määramatusega. B-tüüpi hinnang mõõtemääramatusele saadakse mitte enam mõõtja enda poolt rakendatavate statistiliste meetoditega, vaid muudest allikatest pärineva info põhjal. Eelkõige kasutab mõõtja mõõteriista tootja poolt antud infot mõõteriista täpsuse kohta. Kõige suurem erinevus A- ja B-hinnangute vahel ongi see, et B-tüüpi määramatuse korral teeb sisulise töö mõõtemääramatuse hindamisel ära mõõtevahendi või mõõteriista valmistaja. Tootjad märgivad mõõtemääramatuse alase teabe kas otse mõõteriistale või selle passi. Kui aga selline info puudub, siis on üldine tava võtta mõõtemääramatuseks pool väikseimast skaalajaotisest.
Enamasti esinevad nii A- kui B-tüüpi määramatus korraga. Liitmääramatus leitakse kui ruutjuur A- ja B-määramatuste ruutude summast. Tähistades suuruse A-tüüpi määramatuse sümboliga ja B-tüüpi määramatuse sümboliga võime liitmääramatuse avaldada kujul
Mõõtemääramatus
Mõõtemääramatus on suurus, mis kuulub mõõtetulemuse juurde ja iseloomustab tõenäosuslikult mõõtesuuruse võimalike väärtuste vahemikku.
Standardhälve
Standardhälve on suurus, mis kirjeldab üksikute mõõteväärtuste puhtjuhuslikku hajumist keskväärtuse ümber.